


鋼板スリッターライン
説明
技術的パラメータ
鋼板スリッターラインとは
スチールシートスリッティングラインは、大きな金属コイルを一定幅の小さなストリップに切断またはスリットするように設計された機械システムです。 このプロセスは、屋根材、自動車部品、電子部品、HVAC 機器など、さまざまな産業用および商業製品の製造に使用される金属ストリップを製造するために使用されます。 鋼板スリッター ラインは、デコイラー、スリッター、リコイラー、および金属コイルを特定の幅の小さなストリップに切断するために連携するその他の付属品で構成されています。 鋼板スリットラインは、高度に自動化された効率的なシステムであり、精密切断と高速生産能力を備えています。
なぜ私たちを選ぶのですか?
豊富な経験
同社は油圧および電気機械の専門エンジニアリングおよび技術担当者を擁し、比較的完全な品質保証システムを備えており、今日の高度な製品構造、新しいプロセス、新しい材料、新しい技術を常に開発しています。
品質管理
国内外のユーザーに高品質の製品を提供し、ユーザーのニーズに応じて非標準製品を設計および生産し、完全な設計、製造、技術コンサルティングサービスを提供します。
良いサービス
当社は、クライアントの特定のニーズや要件を満たすよう調整された、包括的なカスタマイズ ソリューションを提供します。
ワンストップソリューション
技術サポート、トラブルシューティング、保守サービスを提供します。




鋼板スリッターラインの利点
鋼板スリッターラインは鋼板を長手方向に短冊状に切断する装置です。 次のような利点があります。
(1) 効率:鋼板スリッター機は鋼板の切断を迅速かつ正確に完了し、生産効率を向上させます。 短時間で大量の鋼板を加工でき、量産に適しています。
(2) 精度:切断された棒鋼のサイズや形状が均一で高精度な切断が可能です。 これは、正確な寸法が必要な鋼板の加工作業にとって重要です。
(3) 柔軟性:鋼板スリッター機は、必要に応じて調整して、さまざまなサイズや厚さの鋼板に対応できます。 優れた適応性があり、さまざまな処理要件に対応できます。
スリットスチールコイルの主な用途は何ですか?
スチールのスリット加工は、大きなスチールのコイルをより狭いストリップに切断する金属加工プロセスです。 これは、スチールスリッティングマシンやスリッティングナイフなどの非常に特殊な機器を使用して行われます。 鋼のスリット加工の主な用途は次のとおりです。
建設業:鋼のスリットは、屋根シート、壁パネル、天井タイルなどのさまざまな製品を製造するために建設業界で広く使用されています。 鋼のスリットによって製造された細いストリップを使用して、これらの用途に適した鋼の平らなシートを作成できます。
自動車産業:スチールのスリット加工は、自動車業界でもドアフレーム、シートブラケット、フェンダーなどの部品の製造に使用されています。 鋼のスリットによって製造される細いストリップは、簡単に成形して溶接できるため、これらの部品の作成に最適です。
電気産業:スチールのスリット加工は、電気業界で変圧器コア、モーターコア、積層板の製造に使用されます。 スチールのスリットによって製造される細いストリップは、簡単に積み重ねて組み立てることができるため、これらの製品の作成に最適です。
包装業界:スチールスリットは、包装業界で缶や容器などの金属包装製品を製造するために使用されます。 鋼のスリットによって製造された細いストリップは、これらの製品を作成するために簡単に成形および溶接できます。
スチールコイルプレートスリッターラインの操作手順
導入:
スチールコイルプレートのスリットラインは高度な製造プロセスであるため、安全かつ効率的に作業するには適切な操作手順が必要です。 以下に、スチールコイルプレートのスリットラインの操作手順を段階的に示します。
ステップ 1: スチールコイルプレートを準備する
スチールコイルプレートを検査して、必要な寸法と品質であることを確認する必要があります。 エッジは滑らかで、目に見える欠陥があってはなりません。 コイルはアンコイラーにロードされ、アンコイラーがコイルを持ち上げてストレートナーに通します。
ステップ 2: 矯正と切断
アンコイラーはコイルをストレートナーに送り、そこで平らにされて張力がかけられます。 コイルが十分に平らになったら、レベラーに通し、希望の長さまたは寸法に切断します。
ステップ3:スリッティング
スチールコイルプレートを切断した後、スリッターに通し、そこでスチールを必要な幅の小さなストリップにスリットします。 スリットプロセスでは、入ってくる鋼材をガイドする必要があるため、システムには鋼材を所定の位置に保持するローラーが取り付けられています。
ステップ 4: 分離と巻き戻し
次に、スリットが入ったストリップが分離され、マンドレル上で巻き戻されます。 ストリップが正しく反動するように、マンドレルの内径と外径を正しく設定する必要があります。
ステップ5: 仕上げ
次に、ストリップは積み重ねテーブルを通過し、残っている欠陥がすべて除去され、輸送のためにきれいに積み重ねられます。
結論:
上で概説した操作手順は、スチール コイル プレートのスムーズで効率的な製造プロセスを確保するために重要です。 このプロセスには熟練したオペレーターが必要であり、安全対策を常に遵守する必要があります。 事故を防止し、高品質な鉄鋼製品を生産するには手順を守ることが重要です。
スリッティングラインに通電した後はどうすればよいですか?
スリッティングラインに通電した後、次の手順を実行する必要があります。
1. すべての安全対策と手順が実施され、遵守されていることを確認します。
2. スリッターラインのすべてのコンポーネントが適切に機能していることを確認します。
3. 加工材料の仕様に応じて速度と張力を設定します。
4. 材料を正しく揃えて、スリットラインに送り込みます。
5. 出力を監視し、必要に応じて調整します。
6. スリットの品質と精度を検査します。
7. 完成した製品に適切にラベルを付け、梱包します。
8. 生産が完了したら、安全かつ適切な方法でスリットラインを停止します。
スチールのスリッティングプロセスには何が行われますか?
スチールのスリットにはいくつかの手順が含まれます。
コイル負荷:このプロセスは、スチールのコイルをアンコイラー機にロードすることから始まります。 コイルは通常、スチールをスリッターラインに供給する電動システムを使用して巻き戻されます。
スリッティング:次に、スリットコイルはスリッターヘッドを通過し、そこで一連の回転する円形ブレードがコイルをより狭いストリップに切断します。 使用するブレードの数とブレード間のギャップによって、生成されるストリップの幅が決まります。 指定された幅を作り出すために、ナイフ間のセットアップに精密なツールが使用されます。
反動:次に、ストリップはスリッター ヘッドからリコイラーに固定されます。 リコイラーが回転し、スリッターヘッドからストリップを引き抜くと、新たにスリットされたコイルが生成されます。
品質管理:プロセス全体を通じて、完成品が必要な仕様を満たすように品質管理措置が講じられ、これには鋼板の幅と厚さの測定、表面の欠陥の検査、鋼の強度と耐久性のテストなどが含まれます。
スチールのスリット加工は、完成品が要求仕様を確実に満たすために、精密機器、熟練したオペレーター、および厳格な品質管理措置を必要とする複雑な製造プロセスです。
スリッターラインのいくつかの主要コンポーネントの機能を以下に紹介します。
コイルスリットラインは、スリットラインまたはシート切断ラインと呼ばれることがよくあります。 幅の広いスチールコイルをより狭い、または短いストリップに切断する金属加工ラインです。 コイルスリットラインとして知られていますが、この加工ラインは鋼以外の板金コイルの加工にも使用されることがあります。 とはいえ、スリッティングラインプロセスではステンレス鋼が最も一般的な材料です。 より短いまたは幅の狭いストリップは、他の金属加工ラインに送られ、最終製品が製造されます。
コイルスリッター機は、カット・トゥ・レングス・スリッターとも呼ばれることがあります。 したがって、コイルスリットラインは、長さに合わせてカットされたスリットラインとも呼ばれます。 このような工程では、メインコイルを複数のコイルに切断するコイルスリッターが重要な役割を果たします。 場合によっては、スリッターはラインの最終ステーションでコイラーと連携して巻き戻しを収集し、ロールに仕分けします。そのため、スリッターはロールツーロールスリッターと呼ばれます。
材料、作業量、およびスリッターラインの設定用途に応じて、コイルスリッターラインは自動制御システムを備えた複数の機械で構成することも、メインコイルをオペレーターが供給して手動で操作する単純なスリッターマシンにすることもできます。 単純な手動スリッターの場合、スリッター操作全体が作業台上で行われます。 量産用の強力なスリッターラインには、アンコイラー、コイルフィーダー、スリッター、プレスカッター、ワインダーなどの安全装置またはガイドアクセサリがライン上にあります。
スリッターラインのいくつかの主要コンポーネントの機能を以下に紹介します。
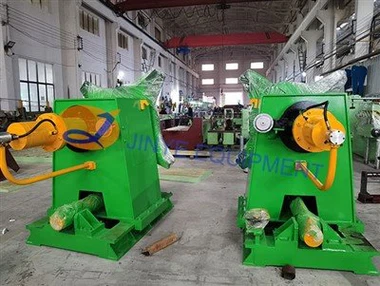
アンコイラーはデコイラーと呼ばれることもあります。 通常、コイルフィーダーと連携して金属板をスリッターに挿入します。 アンコイラーは、その名前が示すように、コイルカーから板金を巻き出し、コイルフィーダーに送ります。 コイルフィーダーはメインコイルを平らにし、シートがスリッターに均一に供給されるようにするために使用されます。 一部のコイルスリッターラインでは、アンコイラーとコイルフィーダーが 1 台の機械に統合されています。 この場合、コイルフィーダの代わりにシート平坦化アタッチメントが装備されます。
スリッターは、実際のスリッター作業を実行するスリッターラインの主要コンポーネントです。 スリッター機はローラー、スライドレール、仕様調整、ナイフペアで構成されています。 スリッターの機種により部品や付属品が異なりますが、ナイフの設定や調整が必要です。 ナイフのペアは金属板を幅の狭いマルチナイフに切断します。 ほとんどのスリッターはローラーブレードを使用してシートを切断します。
マルチの数によって、マシン上にセットアップされるツール ペアが決まります。 ゲージの調整、つまりスライダーの調整により、機械から出てくるマルの幅を制御します。 ゲージの調整により、スリッターが扱うメインコイルの幅も決まります。 高度に自動化されたスリッターラインでは、これらすべての調整はコンピューター制御ユニットによって制御されます。 軽量で簡易なスリッターを使用し、オペレーターが手作業で調整を行います。
シートスリット機は、コイルをスリットできるだけでなく、結果の品質を制御できるため、スリッティングラインにおいて非常に重要です。 スリット工程で発生する問題の一つに、マルチナイフの刃の荒れがあります。 ナイフペアが正しくセットされていなかったり、刃が鈍くなったりすると、刃先がザラザラになります。 このような問題を回避するには、各生産前にインサートのクリアランスと調整公差を事前にチェックする必要があります。 マルは切断された後、プレスカットに入ります。
プレスカッターは、マルを希望の長さに切断する機械です。 ここで、固定長部分が登場します。通常、カッターはプレスによって駆動されますが、他の種類の動力源を使用してカッターを動作させることもできます。 コイルスリットラインでは通常カッターがスリッターに追従しますが、まれにカッターが先行する場合があります。 最新のスリッターラインでは、カッターとスリッターを組み合わせるのが一般的です。 複数のワークステーションを1台に統合し、作業サイクルと作業スペースを削減します。スリッターラインのいくつかの主要コンポーネントの機能を以下に紹介します。
ワインダーは、スリットラインの終端で複数のフィルムロールを集めて巻き取ります。 良好に巻き取るためには、ワインダーの設定をスリッターと同期させる必要があります。 コイラーは、長いストリップが製造される特定のスリットプロセスにおいて重要です。 ただし、スリッティングラインから除外される場合がほとんどです。 小規模な工場やほとんどのスリットラインで製造されるマルチカッターはかなり短いため、ワインダーは使用されません。 マルはバックフラッシュされた後、パッケージ化され、処理のために最終ラインに送られます。
私たちの工場
当社は金属コイル加工機械の分野で20年以上働いており、各機械をカスタマイズして設計および製造しています。 機械部品の材料の選択、各部品の加工と処理、機械全体の組み立てと表面塗装に至るまで、生産プロセス全体の細部にまで細心の注意を払い、高品質の機械の結果を実現します。

よくある質問
人気ラベル: 鋼板スリッティング ライン、中国鋼板スリッター ライン メーカー、サプライヤー、工場, ヘビーデューティスリッティングライン, スライト表面, 高速スリットライン, 効率的なスリットライン, スリットツール, スリットシステム
上一条
アルミホイルスリッター次条
スリッティングラインお問い合わせを送る
あなたはおそらくそれも好きでしょう


